Pasar de una muestra aprobada a producción en serie requiere una especificación por escrito que cubra el caso de uso, los requisitos técnicos, el MOQ, la ruta de aprobación de muestras y el proceso de cotización del proveedor; de lo contrario, es posible que los proveedores utilicen supuestos distintos sobre el producto y la aprobación.
Esta guía relaciona las especificaciones y la evidencia de la muestra aprobada con solicitudes comparables de muestra y campos de RFQ.
Respuesta directa: Autorice la producción en serie únicamente después de confirmar por escrito la especificación, la adecuación de la aplicación, la ruta de la muestra, la regla de cantidad y las excepciones del proveedor.
Qué compuertas de calidad entre muestra aprobada y producción deben controlar los compradores
La muestra aprobada es la línea de paso para la producción en serie. Cada verificación posterior debe responder a una sola pregunta: ¿el lote enviado sigue coincidiendo con la revisión firmada por el comprador o se ha convertido silenciosamente en un producto distinto?
Una base de muestreo por escrito hace concreta esa pregunta. El ISO 2859-1:2026 sampling inspection standard provides AQL-indexed plans for inspecting production lots by attributes. Agree the lot definition, inspection level, defect classes, selection method and acceptance/rejection numbers before inspection. Agree construction-specific performance methods separately. Acceptance of a lot under a sampling plan does not prove that every unit in the lot is defect-free, and this reference is not a claim that KEYTOP is certified to the standard.
| Especificación | Rango aceptable | riesgo de aprobación | Verificación de control | Próxima acción |
|---|---|---|---|---|
| Construcción y costura | Coincide con el patrón de costura y la alineación de paneles de la muestra firmada | Las costuras flojas o saltadas llegan a producción en serie y el par falla la inspección final | Compare el primer lote a granel con la muestra de referencia | Congelar la construcción en el RFQ |
| Adhesión de la parte superior a la suela. | Agreed method, specimens, conditioning and acceptance criteria for this construction | La línea de unión se abre tras flexionar y el lote es rechazado | Request the agreed test report with specimen IDs, method and conditions; a hand flex check is only an initial screen | Registrar el método de unión y el control de curado |
| Identidad del material y los componentes. | Mismo código de material y tacto que la muestra aprobada | Una sustitución cambia el peso, el tacto o el coste | Comparar el código del material en la hoja de producción con la especificación | Solicitar confirmación por escrito del material |
| Color y diseño gráfico | Signed color reference and artwork position, with agreed tolerances | Una desviación del color o un logotipo mal colocado crea una discrepancia visible | Record the reference ID, viewing/lighting conditions and approved color and artwork measurements | Aprobar el estándar de color y diseño con la muestra |
| Range de tallas y embalaje | Approved size chart, measurement points, units, tolerances and packing revision | Las etiquetas, códigos de barras o cajas incorrectos provocan penalizaciones en ventas minoristas | Record the size-set/sample IDs and measurements against the agreed method and packing revision | Confirmar la tabla y el embalaje en la solicitud de cotización (RFQ) |
For sole-bond checks, use the public scope of SATRA TM411 to confirm whether the proposed footwear construction fits that peel-test method before commissioning a report. Agree specimens, conditions and acceptance criteria with the test provider; a method reference is not a product test result.
The quantity basis is part of the gate as well. Casual sneakers, casual shoes, boots and outdoor footwear have a minimum order quantity of 1,000 pairs for one style, one color, and one size in KEYTOP orders, with no mixing of styles, colors or sizes to reach the minimum. Set this allocation before agreeing the inspection and order plans.
Qué embalaje de muestra aprobada vs. producción y pruebas de reposición deben conservar los compradores
Keep the proof that lets a new planner or inspector rebuild the approved order without you. The physical reference, signed specification and measurement record work together; they are not interchangeable options. Link their reference ID, revision/date and custodian to the bulk lot and written deviation disposition in the order file. Where third-party inspection is commissioned, its report must reference that same specification revision; remote photos cannot replace the physical standard.
Compradores que comparan zapatillas casuales programas pueden ver cómo el conjunto de registros avanza desde la muestra hasta el envío.
| Record | Use in the approval file | riesgo de aprobación | Verificación de control | Próxima acción |
|---|---|---|---|---|
| Muestra retenida más especificación firmada | Physical construction and finish reference, paired with the signed specification | Una muestra perdida elimina la referencia y el siguiente lote se desvía | Compare cada lote con la muestra retenida y el número de revisión | Archive la muestra con su revisión antes de la producción |
| Registro fotográfico y de medidas | Measurements and images that supplement the retained reference for remote review | Las fotos ocultan la textura, pequeños defectos y la escala | Se requieren valores medidos, no solo imágenes | Archivar el registro junto al archivo del pedido |
| Informe de inspección de terceros | Independent lot observations when inspection is commissioned, using the same specification revision | Un informe que ignore la especificación aprobada no puede liberar el lote | Confirme que el informe utiliza la especificación aprobada y la lista de defectos | Agregue la especificación al breve de inspección |
Los principales motores de coste en un reencargo son la revisión de muestras, un cambio de lote de material, una nueva configuración de diseño gráfico y un cambio en el embalaje; por tanto, cada uno debe tratarse como una decisión con un coste y un efecto en el calendario, no como una actualización de rutina.
Sample-to-bulk planning
Review the OEM/ODM workflow, then define the approved sample and specification revision, recorded exceptions, and changes that need a new approval.
Cómo evitar la sustitución de materiales entre muestra aprobada y producción
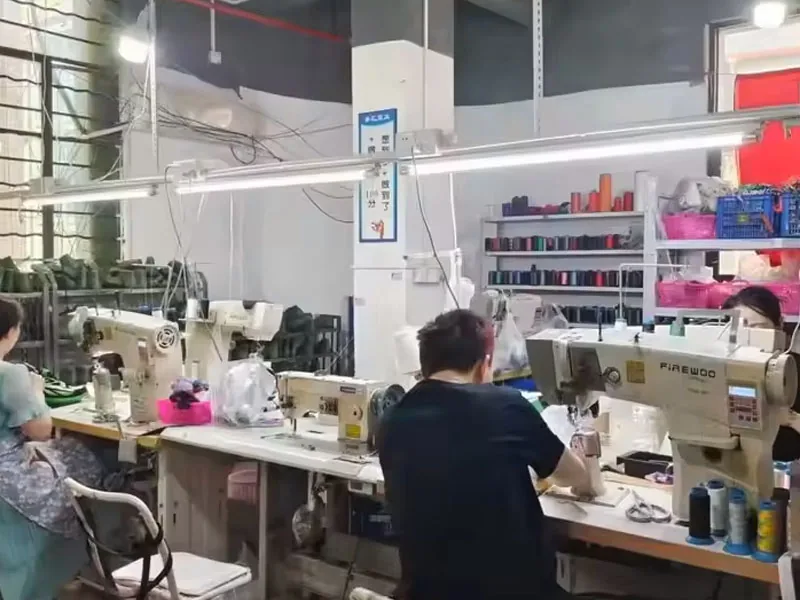
La sustitución no siempre es deshonest; a menudo se inicia como un atajo pequeño de abastecimiento cuando el material se agota. El control consiste en hacer que el código de material aprobado sea lo único que la fábrica puede comprar, y en dar al proveedor un propietario claro y una regla de reaprobación.
- Paso 1 – fijar el código del material en la aprobación de la muestra, utilizando la especificación aprobada como entrada. Un material genérico que entra en producción es el riesgo aquí, así que el paso de verificación compara el código del material en la hoja de producción con la especificación firmada. Escriba el código en el pedido de compra.
- Paso 2 – exigir un registro de materiales de entrada para cada lote, bajo la responsabilidad del equipo de calidad de la fábrica. Verifique la identidad del lote, la referencia del proveedor y el color, porque un lote sin verificar puede mezclarse con la producción en masa. Haga que el registro sea una condición de liberación.
- Paso 3 – comparar la primera pieza de producción en masa con la muestra retenida. Una comprobación lado a lado de construcción y acabado detecta una desviación antes de que todo el lote la siga, así que mantenga la línea hasta que la pieza sea aprobada.
- Paso 4 – activar la reaprobación ante cualquier cambio, utilizando una solicitud de cambio por escrito como entrada. Exija una aprobación fechada que nombre el nuevo valor; de lo contrario, una revisión no aprobada llegará al envío.
- Paso 5 – auditar la consistencia del reencargo, bajo la responsabilidad del equipo de sourcing del comprador. Compare lote, herramientas, diseño gráfico y embalaje, y vuelva a verificar contra la muestra retenida antes de la liberación, porque un reencargo puede desviarse de la línea base.
El tiempo de entrega de la muestra de KEYTOP es de 7 a 15 días después de confirmar los requisitos de la muestra y las especificaciones utilizables. La producción estándar es de 35 a 45 días después de confirmar las especificaciones, la aprobación de la muestra, las suposiciones del material, el embalaje y la disponibilidad de la línea de producción. Mantenga estos factores separados y obtenga un cronograma revisado con fecha para cualquier cambio en los datos de entrada.
Utilice un proveedor que pueda nombrar el responsable de cada verificación y mostrar el registro detrás. Route the program through soluciones de abastecimiento de calzado cuando necesita que la ruta de aprovisionamiento y los puntos de aprobación se planifiquen de manera conjunta antes de la cotización.
Qué puntos de inspección entre muestra aprobada y producción solicitar
La inspección debe confirmar que la producción en masa sigue coincidiendo con la muestra aprobada, por lo que los puntos a solicitar son aquellos que aún pueden cambiar el resultado: material de entrada, trabajo en línea y embalaje final. Una única comprobación final no puede recuperar un defecto que se estableció al inicio de la producción.
Puntos de inspección durante el proceso y final
Solicite a la fábrica que registre la identificación del material entrante, la aprobación de la primera pieza contra la muestra conservada, las comprobaciones en línea en los puntos de producción acordados y la inspección final antes del envío. Las etapas documentadas de calidad de KEYTOP incluyen materiales entrantes, inspección en línea e inspección final antes del envío, lo que ofrece al comprador una secuencia de verificación en lugar de una promesa única. En cada punto, confirme la entrada, el método, la norma de aceptación, el registro y el responsable.
Base AQL y definiciones de defecto
Acuerde la base de muestreo y las definiciones de defectos antes de iniciar la producción. Un umbral de aprobación establecido tras conocer el resultado no puede contener defectos, por lo que el comprador y la fábrica deben detallar cuáles defectos son críticos, cuáles mayores y cuáles menores, y cómo se selecciona el tamaño de la muestra. Los compradores que necesiten apoyo en desarrollo pueden revisar Fabricación de calzado OEM y ODM antes de finalizar el protocolo de inspección.
Agree who holds a rejected lot, which corrective work or reinspection closes the issue, and who authorizes release. Keep affected goods on hold until the required decisions and records are closed.
- Confirme la lista de defectos y la clasificación entre críticos, mayores y menores.
- Confirme el tamaño de la muestra y la norma de aceptación para cada clase de defecto.
- Confirme quién firma la autorización de lanzamiento y qué registro recibirá el comprador.
Cómo mantener la coherencia en los re pedidos de muestra aprobada vs. producción
Una nueva orden equivale a un nuevo ciclo de producción, no a una repetición del anterior. Los lotes de material, los utillajes y los diseños gráficos pueden cambiar entre ciclos, por lo que el comprador debe reconfirmar los marcadores de versión congelados durante la aprobación de la muestra en lugar de asumir que la fábrica los recuerda.
Muestra conservada y última código aprobada
Identify the retained sample, approved specification revision and shoe-last/tooling code on the reorder. Recheck changes to construction or component codes against the agreed fit, finish and measurement criteria; close any resulting approval requirements before releasing affected work.
Lote de material y versión del diseño gráfico
A new material lot needs its own ID mapped to the approved material code and specification, rather than reuse of the previous lot number. Record equivalence checks and reapprove relevant deviations; also identify the artwork revision and verify any change in logo placement or color. For KEYTOP’s factory profile, see Fábrica KEYTOP.
| Marcador de versión | Qué controla | riesgo de aprobación | Verificación de control | Próxima acción |
|---|---|---|---|---|
| Revisión de la muestra retenida | Construcción, ajuste y acabado | Una referencia perdida provoca una desviación silenciosa | Compare la primera pieza nueva con la muestra retenida | Reconfirme la revisión antes de la producción |
| Referencia del lote de material | Tono, tacto y peso | An unverified new lot may change shade, feel or weight | Map the new lot ID to the approved material specification and record any required reapproval | Exija la referencia del lote en el expediente del pedido |
| Versión del diseño artístico | Colocación y color del logotipo | Una versión revisada del archivo desplaza el logotipo | Compare la muestra impresa con el archivo aprobado | Aprobar la versión del archivo por escrito |
En conclusión
El control de las muestras aprobadas se reduce a un hábito: mantenga la revisión firmada visible en cada etapa. Congele la especificación y la lista de defectos con la muestra, compare la producción a granel contra esa línea base en lugar de basarse en la memoria y trate cualquier cambio de material o diseño como una nueva aprobación.
When the record set is complete, a reorder becomes a controlled repeat rather than a fresh gamble, and a dispute can be resolved from evidence rather than opinion. Send an RFQ with the style/material and specification revision; size-by-color quantity allocation; retained-sample/approval ID; open deviations; packing/artwork revision; requested checks and record owner; and target dates. Ask for a revised quotation and schedule when those inputs change.
Antes de aprobar la producción en masa, revise el productos de calzado catálogo relacionado, luego solicite las entradas de muestra y envíe la especificación, cantidad, gama de tallas y versión de embalaje para revisión.
Preguntas frecuentes sobre muestra aprobada vs. producción
¿Cuántas muestras son “normales” antes de la producción?
Acuerde con el proveedor las salidas de muestra requeridas y las dependencias de aprobación para esta construcción. El número de rondas depende de ajustes, materiales, herramientas y cambios no resueltos; conserve el resultado y la disposición de cada verificación requerida en lugar de asumir que todos los programas necesitan una secuencia fija de dos o tres rondas.
¿Qué verificaciones de ajuste y funcionalidad debe cerrar una muestra revisada?
La muestra revisada es donde el ajuste y la funcionalidad se validan según el caso de uso del comprador, no solo según el plano. Mida la talla, verifique la forma final y el cierre, y pruebe el par de la manera en que lo usará el cliente final antes de aprobar la producción en masa.
¿Qué debe demostrar la confirmación del material y la construcción?
La muestra de confirmación requerida debe utilizar el material y la construcción seleccionados y cerrar las desviaciones nombradas. Registre qué verificaciones, revisión de especificación y liberación por parte del responsable autorizan el trabajo afectado. Una sustitución posterior reabre la evidencia y el cronograma pertinentes; una ronda de muestra numerada por sí sola no autoriza la producción.
¿Cómo afectan la personalización y los cambios de diseño al muestreo y a la producción en masa?
Cada cambio de logotipo, color, material o silueta reabre parte del proceso de muestreo. Confirme el cambio por escrito indicando el valor anterior, el nuevo valor y el efecto en costo y cronograma, y vuelva a aprobar el componente afectado antes de que continúe la producción.
¿Qué muestra o prueba de control de calidad deberían solicitar los compradores?
Solicite la especificación firmada, la muestra conservada, los registros de materiales recibidos, los registros de inspección en línea, el informe de inspección final y cualquier registro de acción correctiva. Los puntos de control de calidad de KEYTOP son: materiales entrantes, inspección en línea e inspección final antes del envío, y el pedido debe indicar qué verifica cada etapa.
Traspaso de RFQ: Enviar especificaciones para revisión.